Bateau
Extrait de gamme · étape 1
- Sous-assemblage
- 1
- Opération
- Non renseignée
- Temps estimé
- 40 s
- Outils
- Clé plate + clé Allen
- Pièces / repères
- 3 ; 16 × 2 ; 24 × 2 ; 21 × 2
- Poste
- 5
gdm Bateau.xlsx · Feuil1 · ligne 2
Projet universitaire - BUT GMP1
À partir de trois assemblages Meccano, nous avons préparé une organisation de production : analyser les composants, construire les gammes, répartir les opérations puis définir l’implantation de l’atelier.
01 / Démarche méthodes
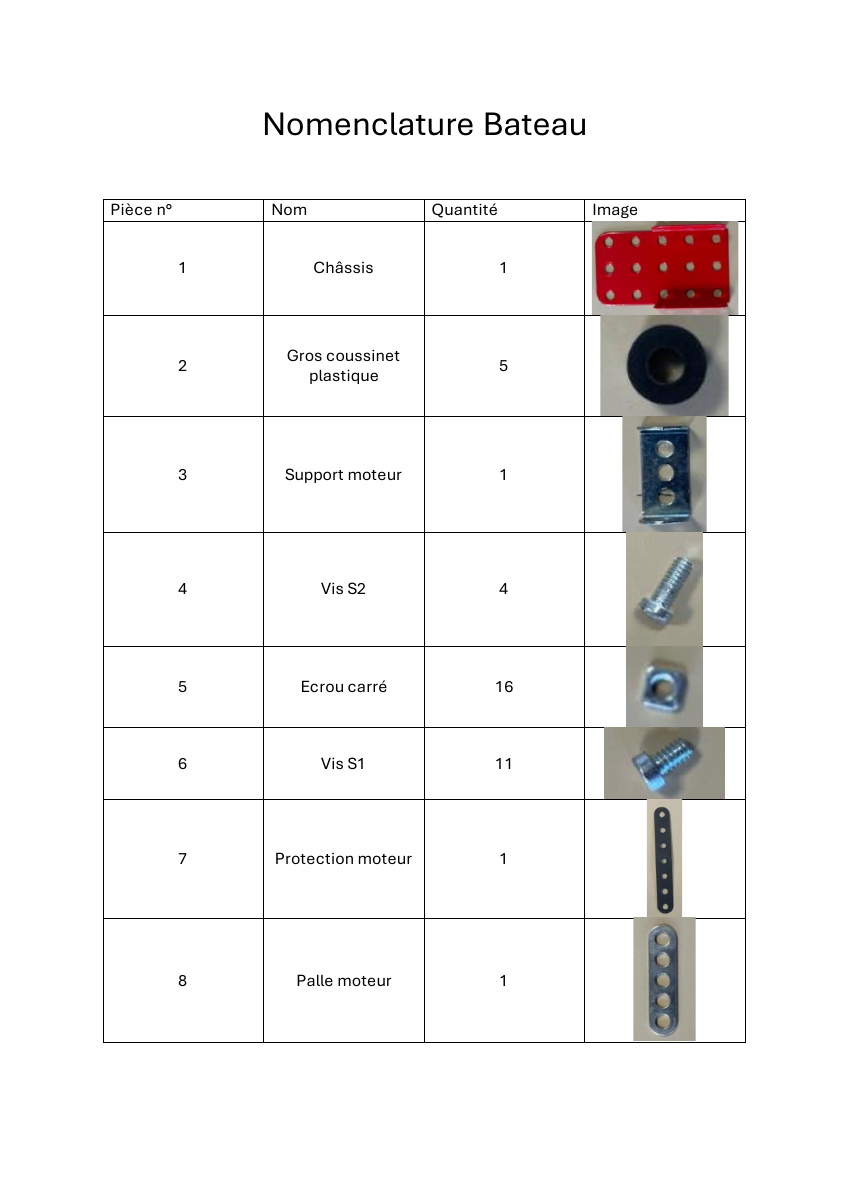
Le camion, le bateau et l’hélicoptère sont les supports physiques d’une même simulation industrielle. Les nomenclatures identifient les pièces nécessaires avant de définir les opérations de montage.
Carrosserie, supports, coussinets, roues et visserie.
 Agrandir
Châssis, supports, bandes, siège et visserie.
 Agrandir
Plaque à rebords, bandes perforées, équerres et coussinets.
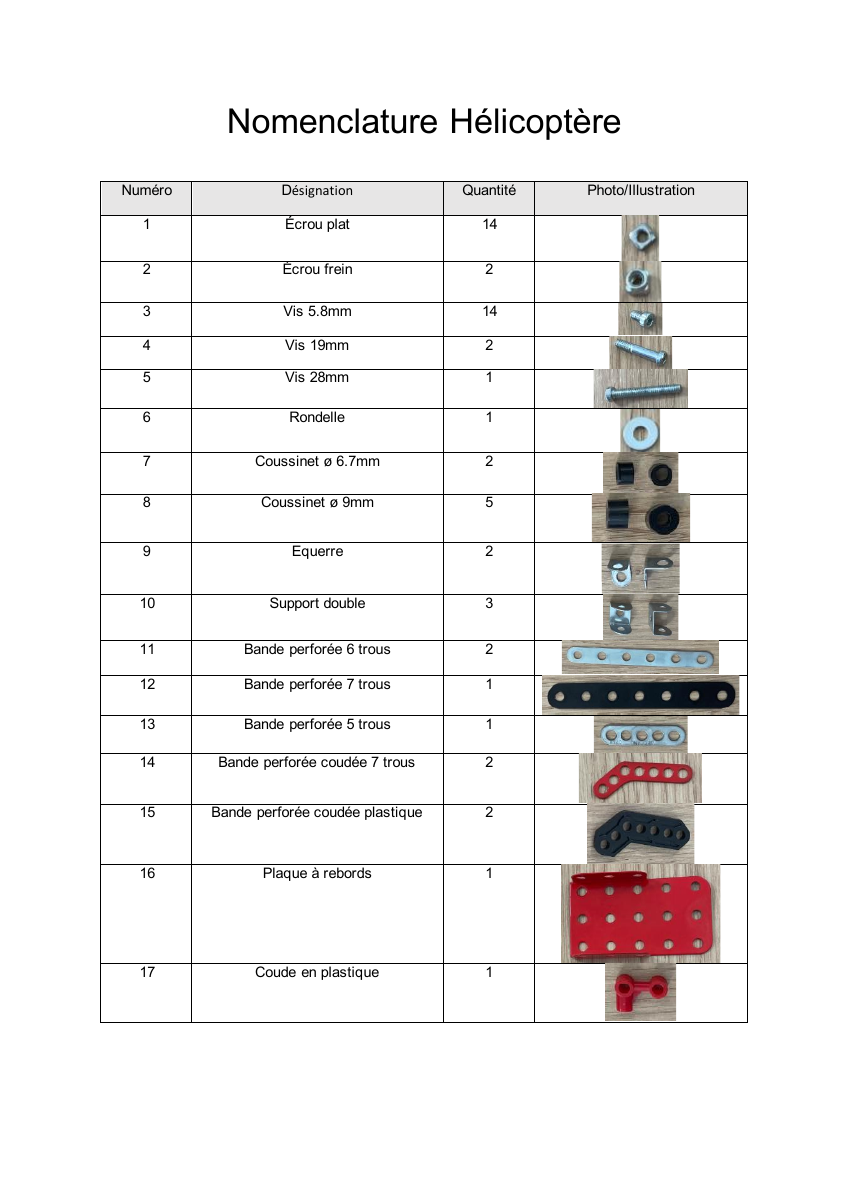 Agrandir
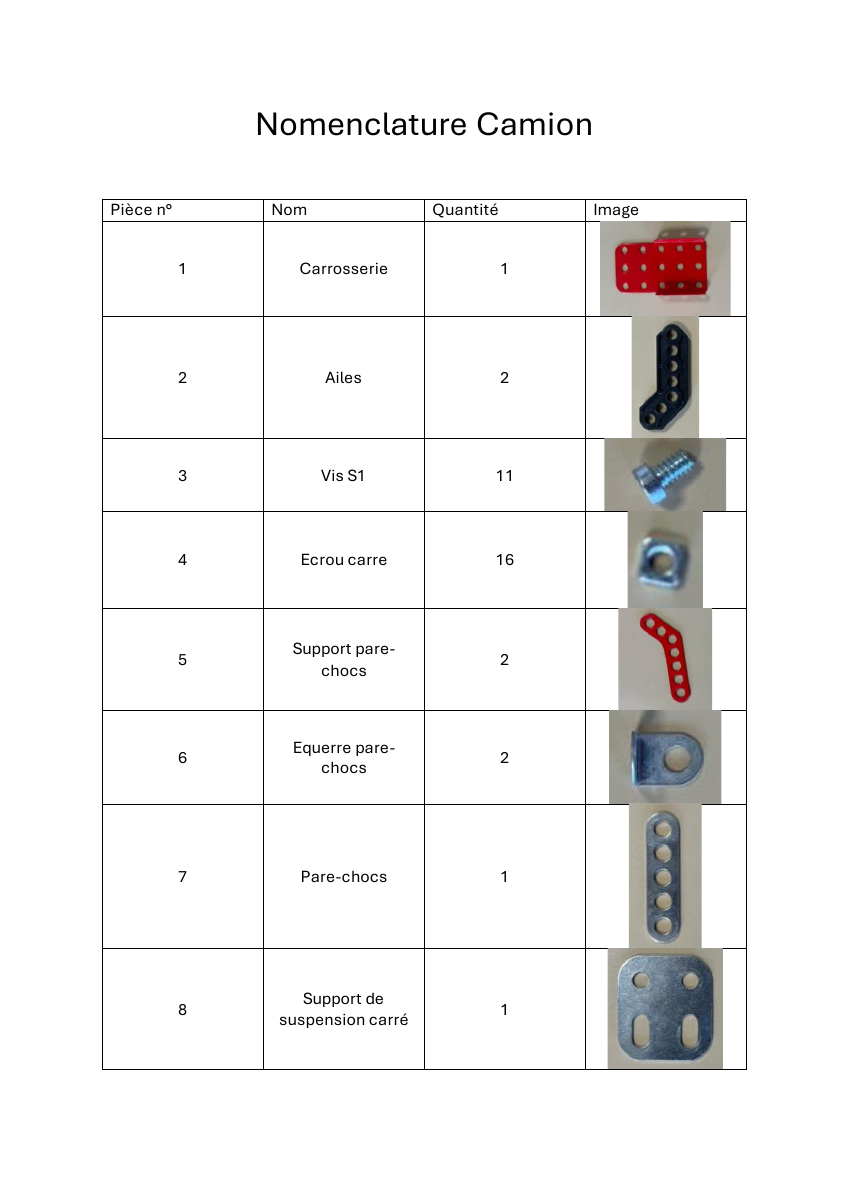
La nomenclature générale fournit également un repérage illustré des composants. Les références sont conservées telles qu’elles figurent dans les documents.
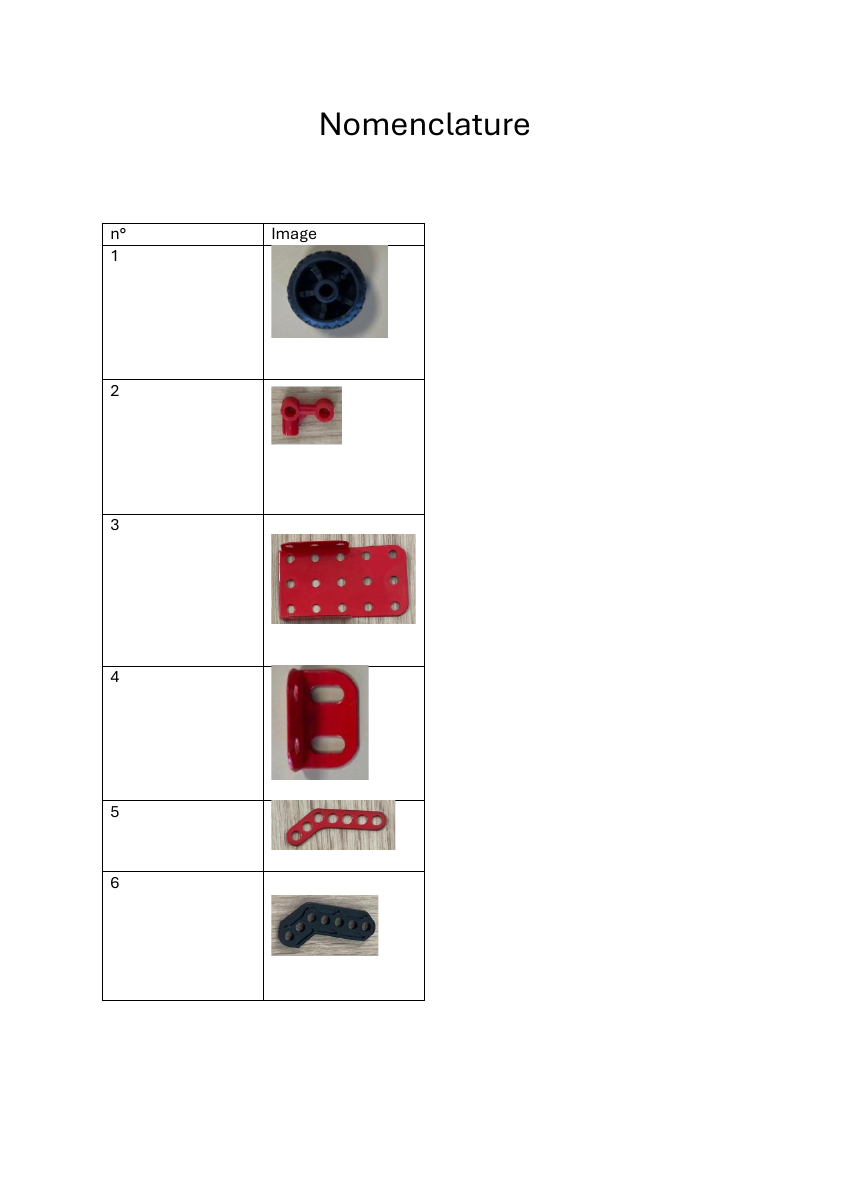 Agrandir
02 / Démarche méthodes
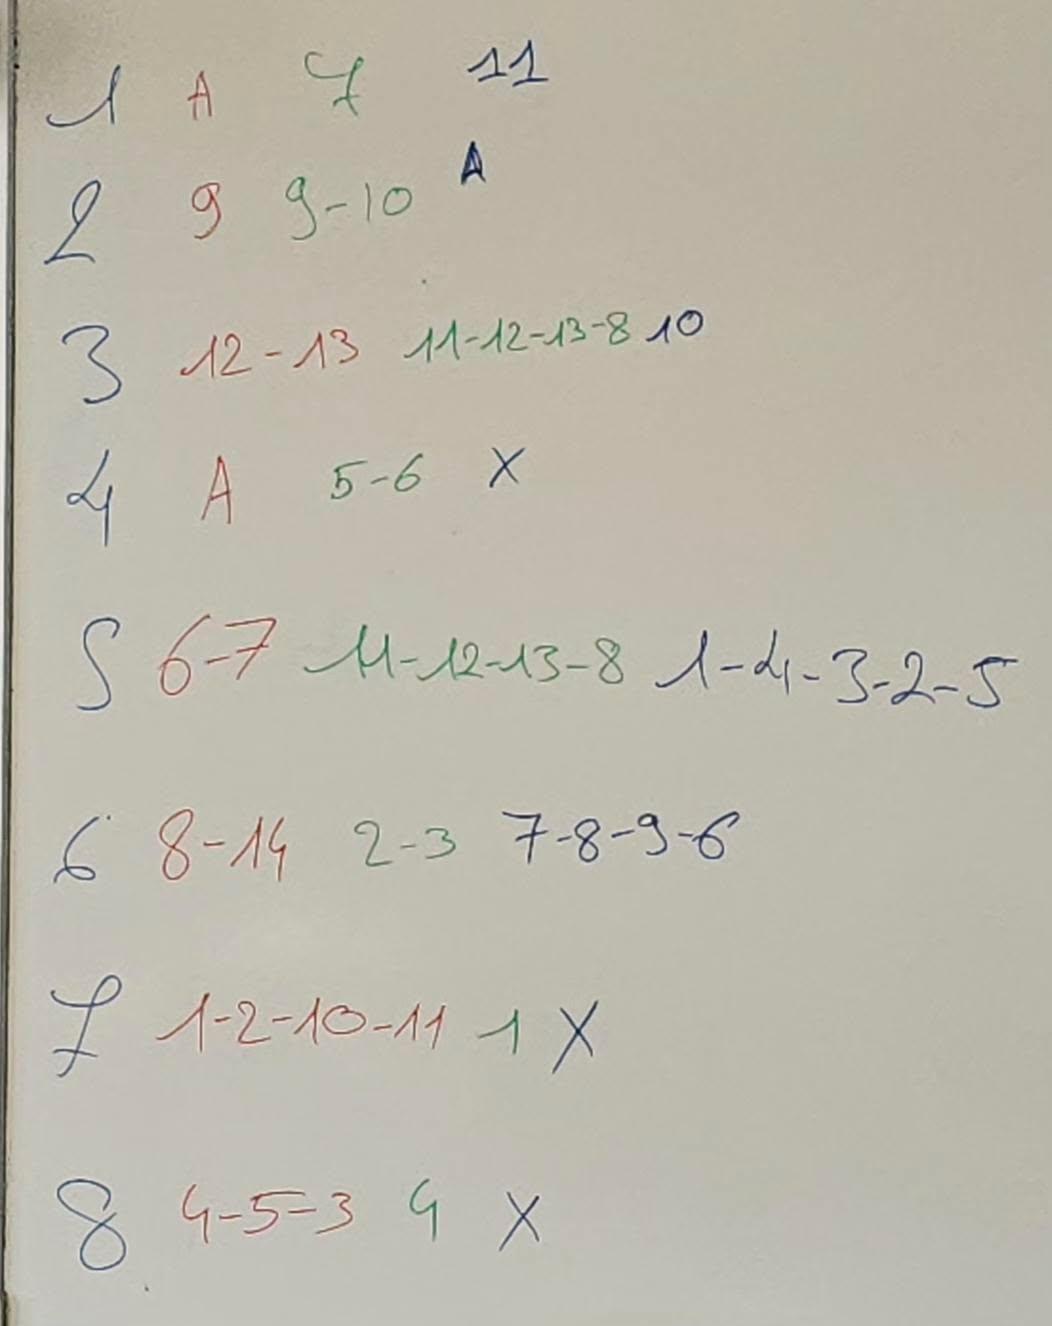
Les gammes mettent en relation l’étape, le sous-assemblage, les pièces, l’outillage et le poste. Les temps servent à préparer la répartition du travail.
Extrait de gamme · étape 1
gdm Bateau.xlsx · Feuil1 · ligne 2
Extrait de gamme · étape 1
gdm Camion.xlsx · feuille 1 · ligne 2
Extrait de gamme · étape 1
gdm Hélicoptère.xlsx · Feuil1 · ligne 2
Temps estimés indiqués dans les gammes : ils ne représentent ni un temps de cycle mesuré en production, ni un résultat de performance. La description de l’opération du bateau n’est pas renseignée dans le classeur.
03 / Démarche méthodes
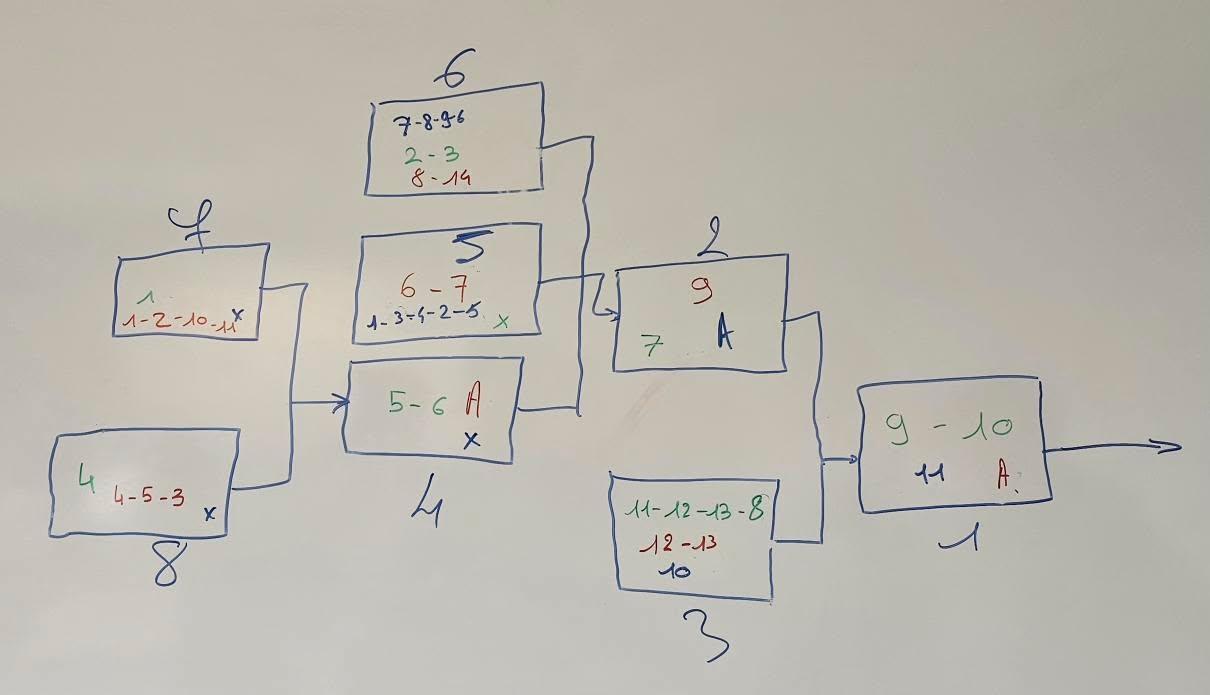
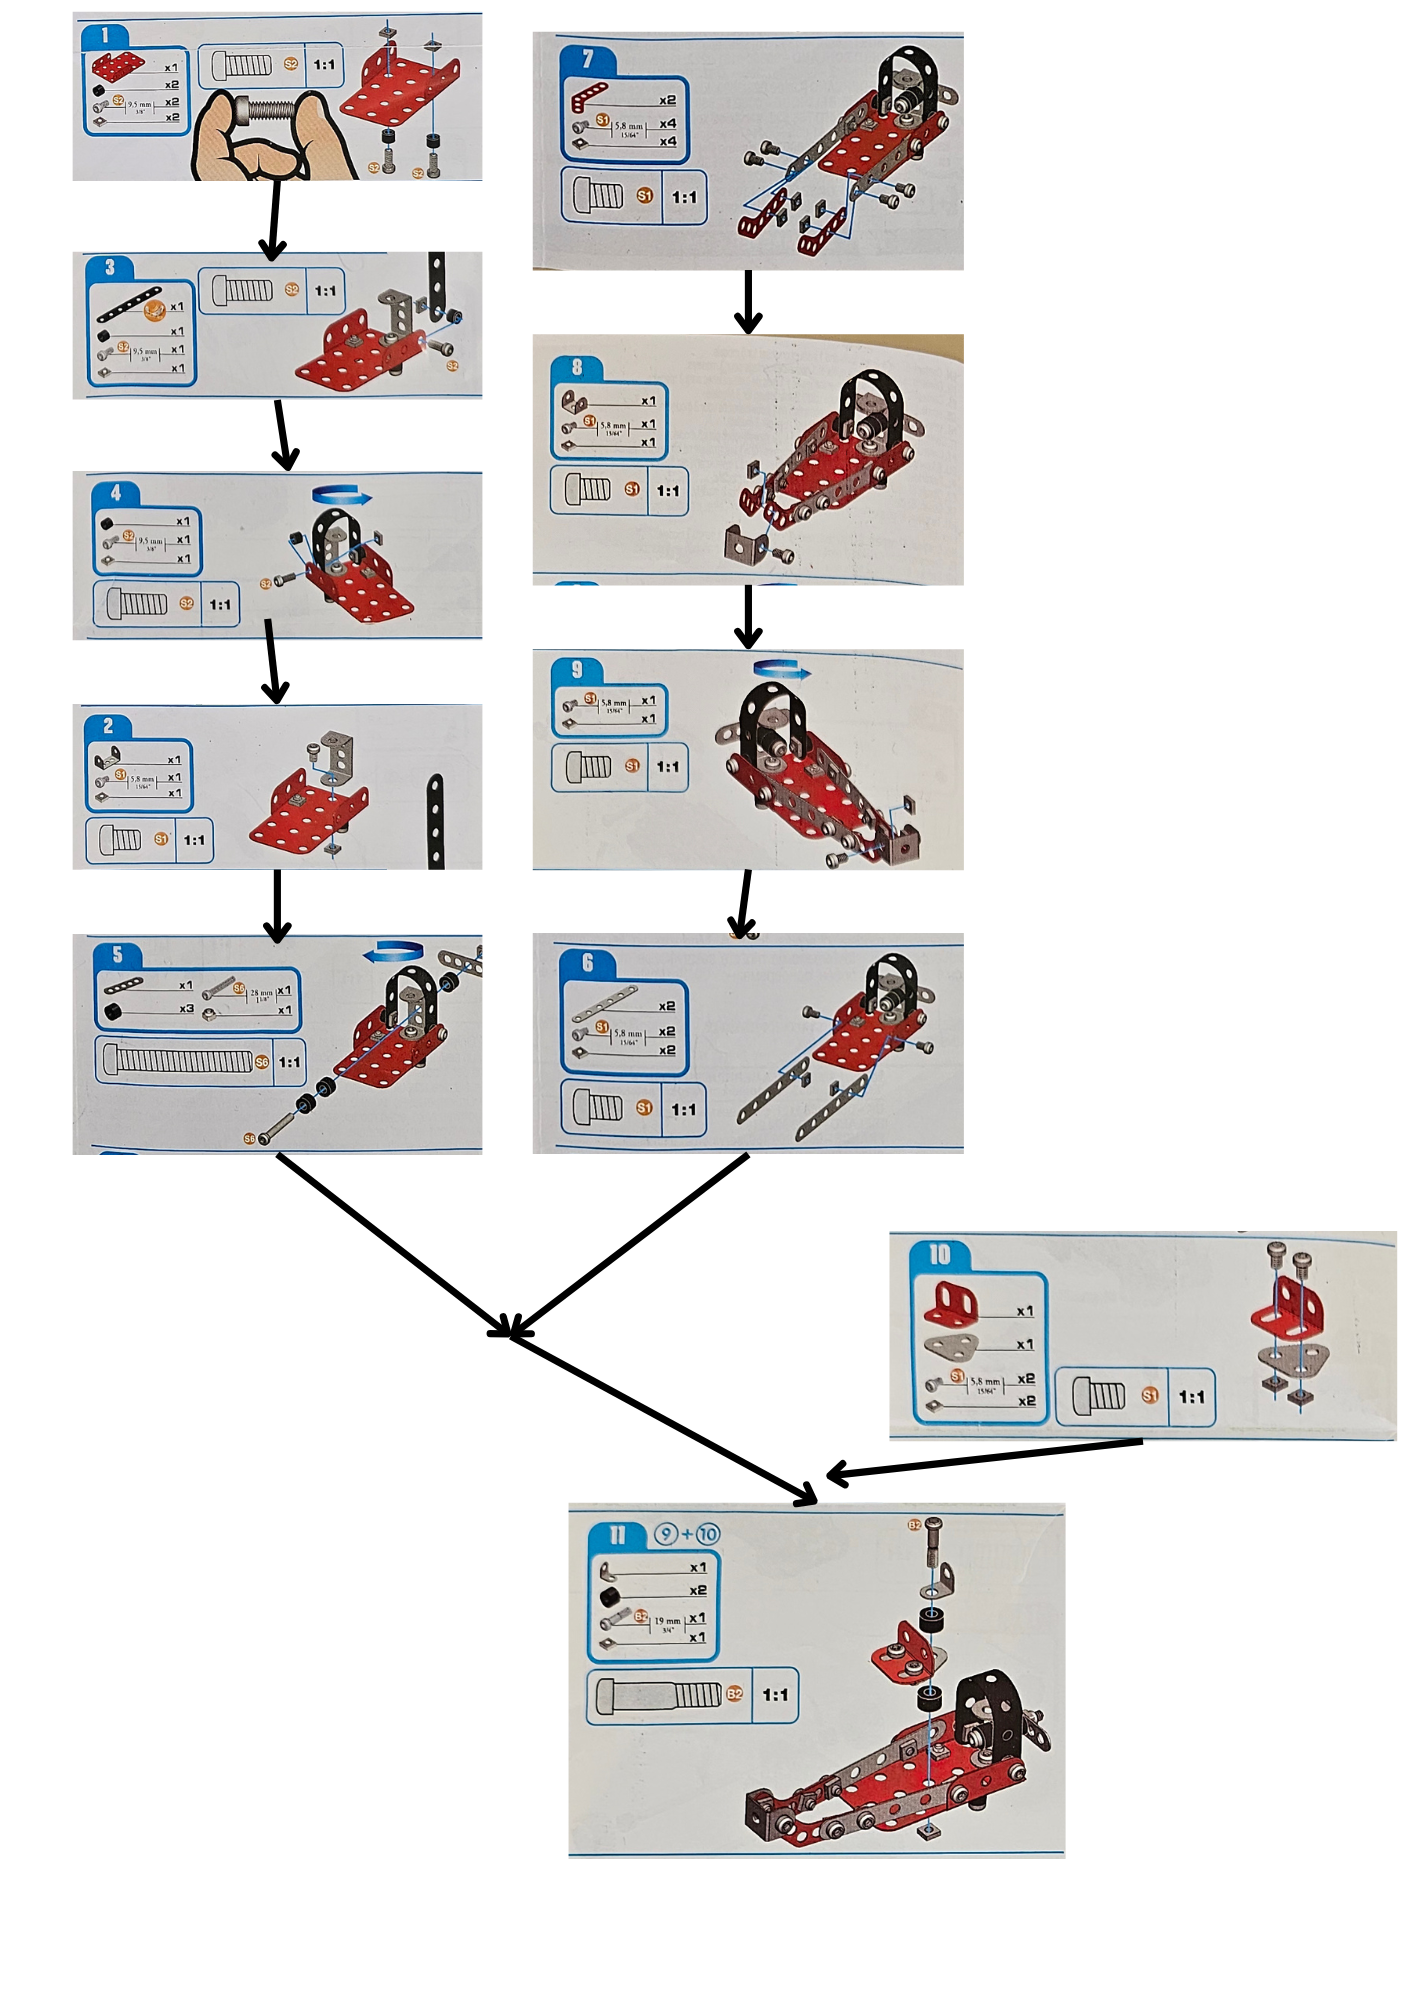
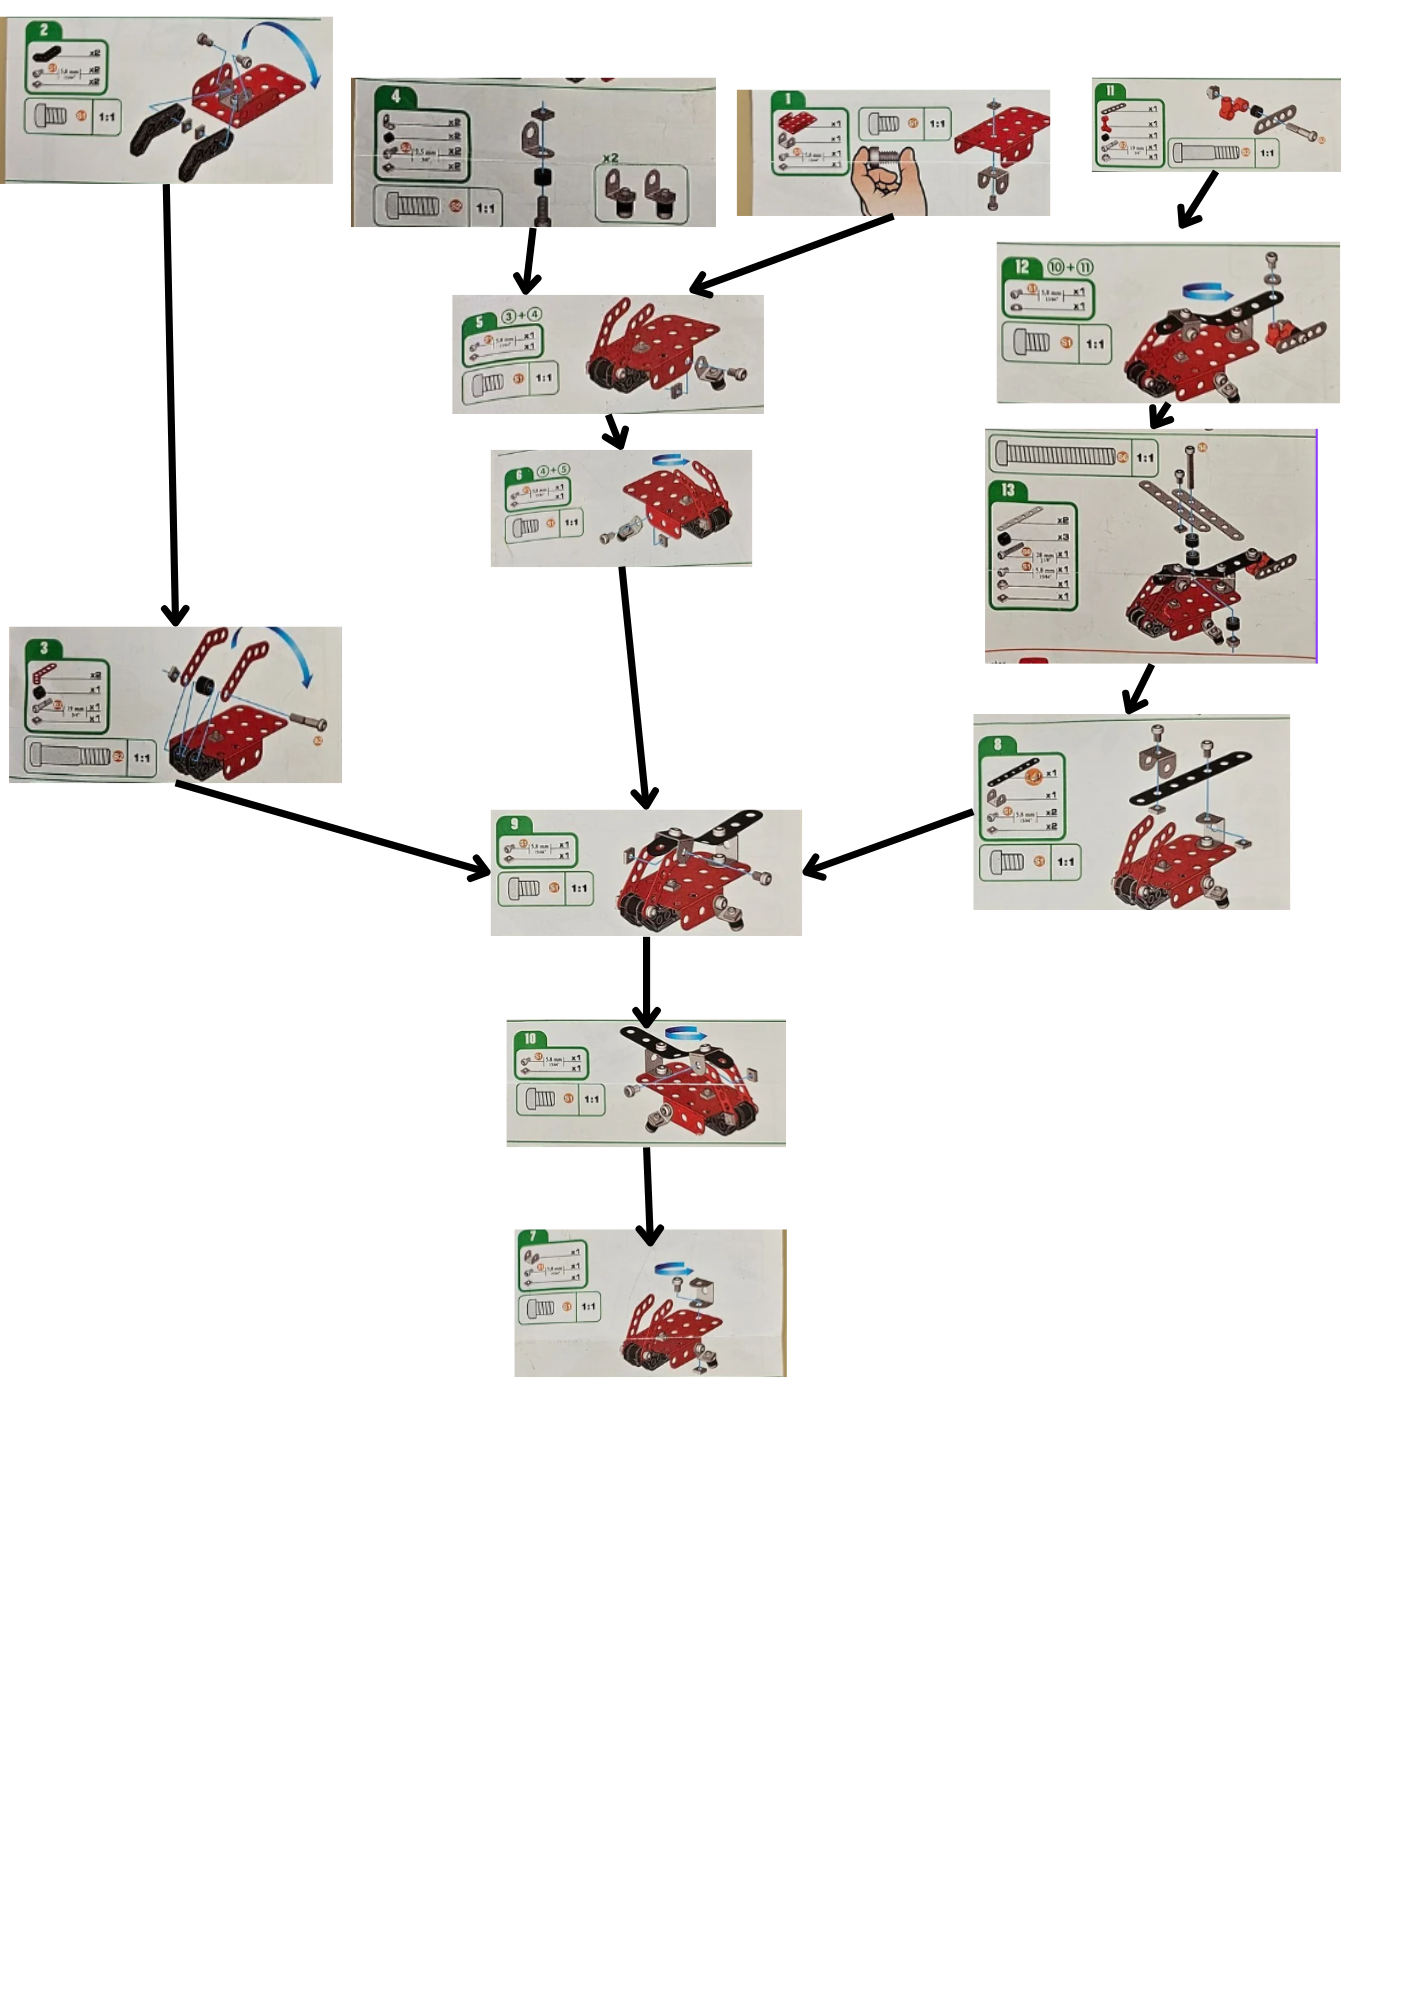
Les séquences de montage ont été réorganisées afin d’identifier les opérations pouvant être réalisées en parallèle avant leur convergence vers l’assemblage final.
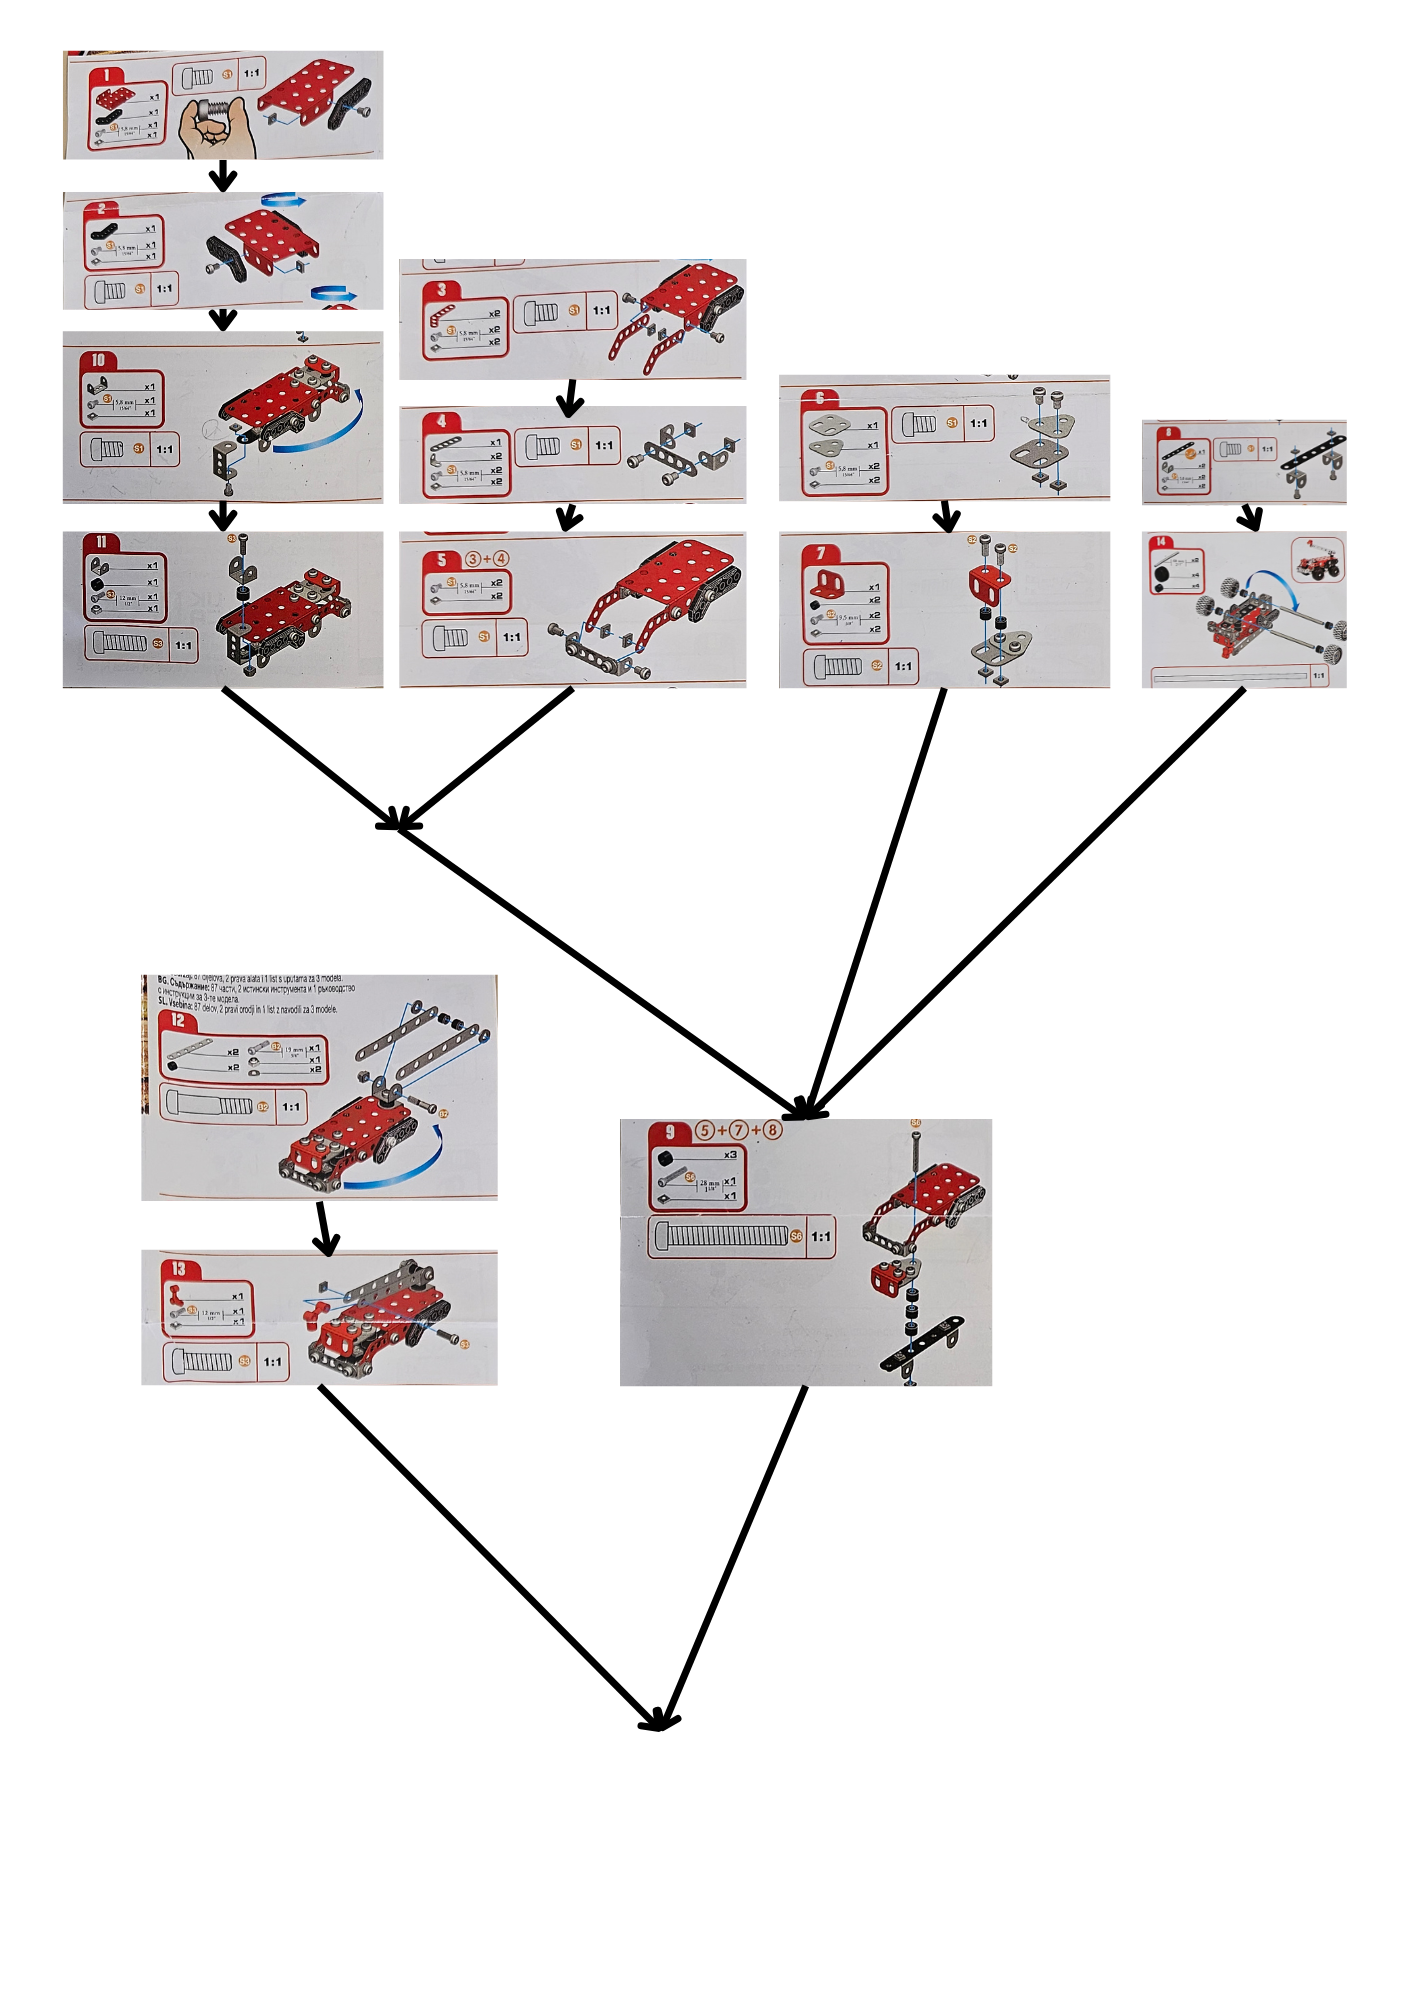 Agrandir
 Agrandir
 Agrandir
04 / Démarche méthodes
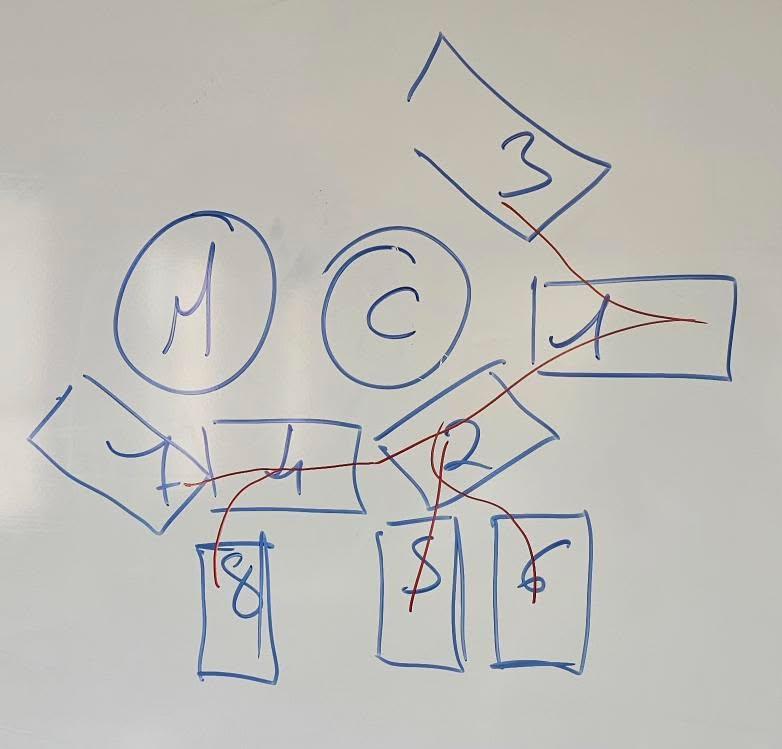
Les schémas de travail montrent les essais de regroupement des opérations et la réflexion sur les flux. Ce sont des supports de recherche, distincts du plan d’implantation.
05 / Démarche méthodes
 Agrandir
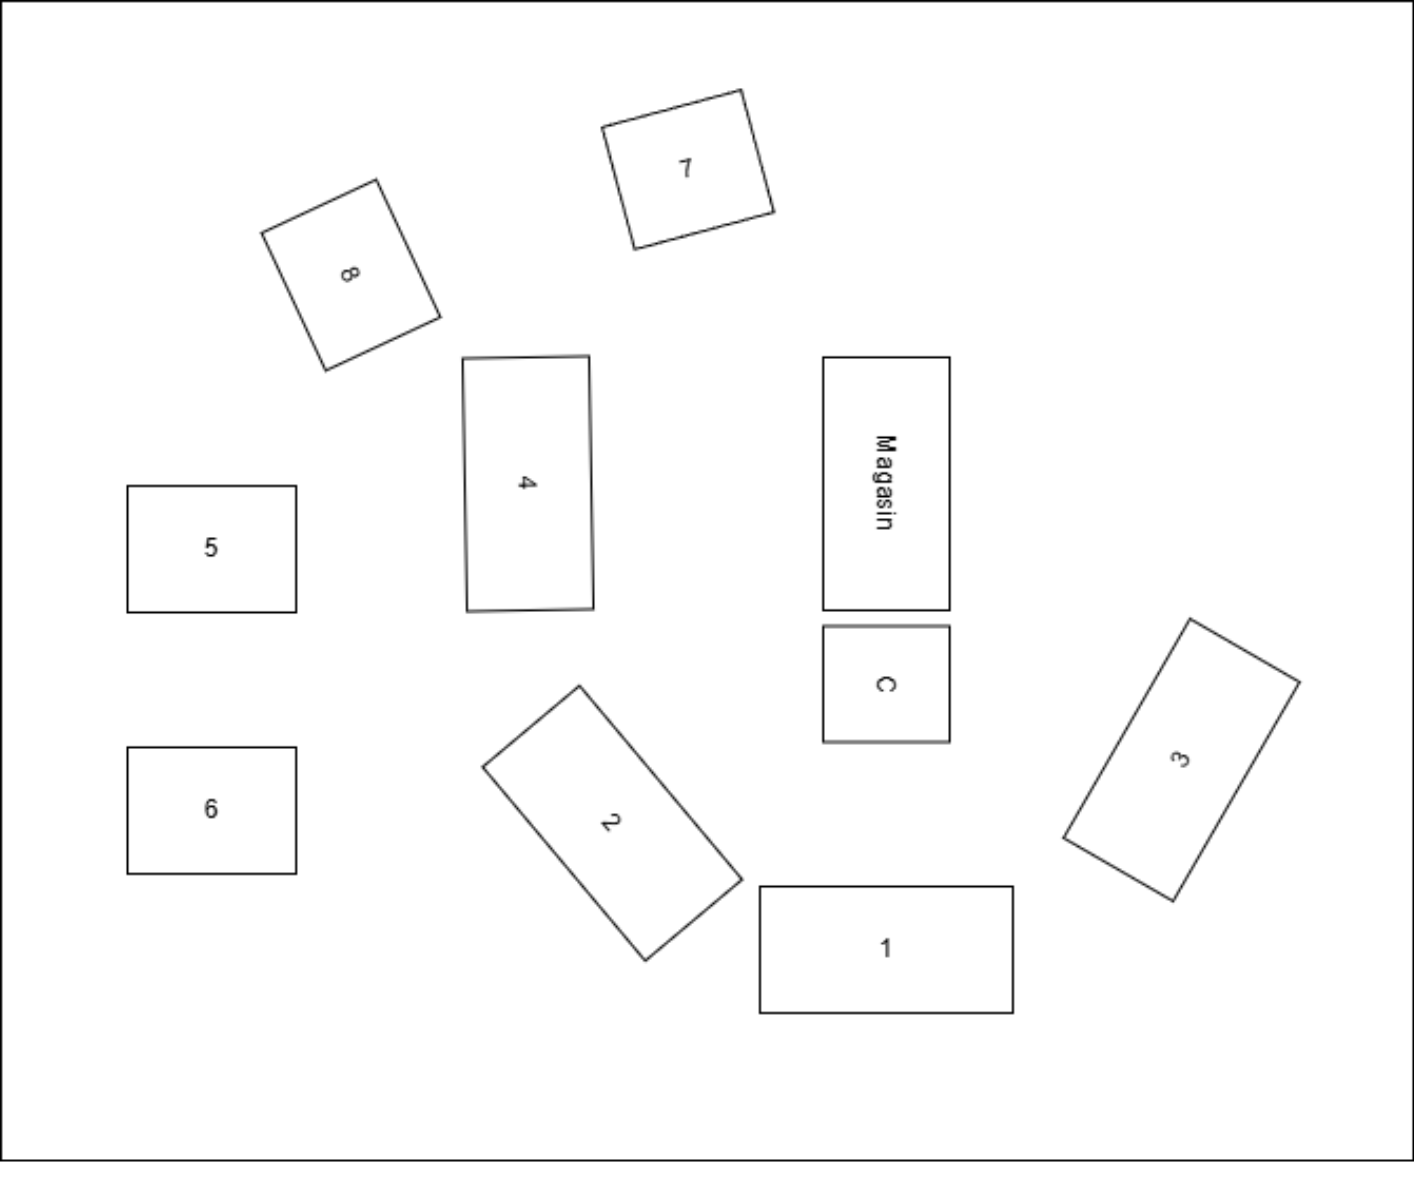
Le regroupement des tâches se traduit par une implantation physique : huit postes numérotés, un magasin et une zone de contrôle. La circulation est étudiée dans les croquis de travail.
Le document distingue les fonctions de chef d’atelier, d’opérateur, de contrôle qualité et de magasinier/opérateur.
J’ai participé à l’organisation du travail et au pilotage de l’atelier pendant la mise en production.
La préparation des documents et l’organisation de la production relèvent du travail collectif.
06 / Démarche méthodes
Le fonctionnement de l’atelier devait ensuite être suivi à l’aide d’indicateurs de production afin d’évaluer l’organisation mise en place.
Les fichiers fournis documentent la préparation de la production. Ils ne contiennent pas de bilan final permettant de présenter une quantité produite, un TRS, un taux de rebut ou un gain de performance.
Toutes les traces complètes sont consultables ci-dessous, en complément des aperçus. Le document d’implantation est anonymisé ; les fonctions et le plan sont conservés.
Nomenclature générale
Repérage illustré des composants.
Consulter · PDF : Nomenclature générale (nouvel onglet)Nomenclature Camion
Composants et quantités du camion.
Consulter · PDF : Nomenclature Camion (nouvel onglet)Nomenclature Bateau
Composants et quantités du bateau.
Consulter · PDF : Nomenclature Bateau (nouvel onglet)Nomenclature Hélicoptère
Composants et quantités de l’hélicoptère.
Consulter · PDF : Nomenclature Hélicoptère (nouvel onglet)Gamme Camion
Classeur complet : opérations, temps estimés, pièces, outils et postes.
Télécharger · XLSX : Gamme CamionGamme Bateau
Classeur complet avec affectation des sous-assemblages aux postes.
Télécharger · XLSX : Gamme BateauGamme Hélicoptère
Classeur complet : châssis, pattes, cockpit et rotors.
Télécharger · XLSX : Gamme HélicoptèreOGG Camion
Branches et convergences des opérations de montage.
Consulter · Image : OGG Camion (nouvel onglet)OGG Bateau
Dépendances entre les sous-assemblages du bateau.
Consulter · Image : OGG Bateau (nouvel onglet)OGG Hélicoptère
Organisation des sous-assemblages de l’hélicoptère.
Consulter · Image : OGG Hélicoptère (nouvel onglet)Nouvelle disposition des sous-assemblages
Schéma de travail sur la répartition des opérations.
Consulter · Image : Nouvelle disposition des sous-assemblages (nouvel onglet)Implantation
Document complet : liste des fonctions et plan de l’atelier. Copie anonymisée.
Consulter · PDF : Implantation (nouvel onglet)Schéma implantation poste
Croquis de disposition et de circulation.
Consulter · Image : Schéma implantation poste (nouvel onglet)Schéma sous-assemblages / postes
Liaisons entre les postes et regroupements d’opérations.
Consulter · Image : Schéma sous-assemblages / postes (nouvel onglet)